رولینگ میلگرد یا رزوهزنی برشی؛ چه تفاوتی دارند؟
تفاوت رولینگ میلگرد و رزوهزنی برشی را از نظر فرآیند تولید، دقت ابعادی، تجهیزات، کیفیت رزوه و کاربرد بررسی کنید و با معیارهای انتخاب روش مناسب آشنا شوید.
ایجاد رزوه روی میلگرد یکی از مراحل مهم در ساخت برخی اتصالات مکانیکی میلگرد، از جمله سیستمهای اتصال با کوپلر است. کیفیت این رزوه بر انطباق قطعات، نحوه درگیری رزوهها و عملکرد اتصال نهایی تأثیر میگذارد؛ بنابراین انتخاب فرآیند مناسب باید بر اساس مشخصات فنی، الزامات طراحی و شرایط تولید انجام شود.
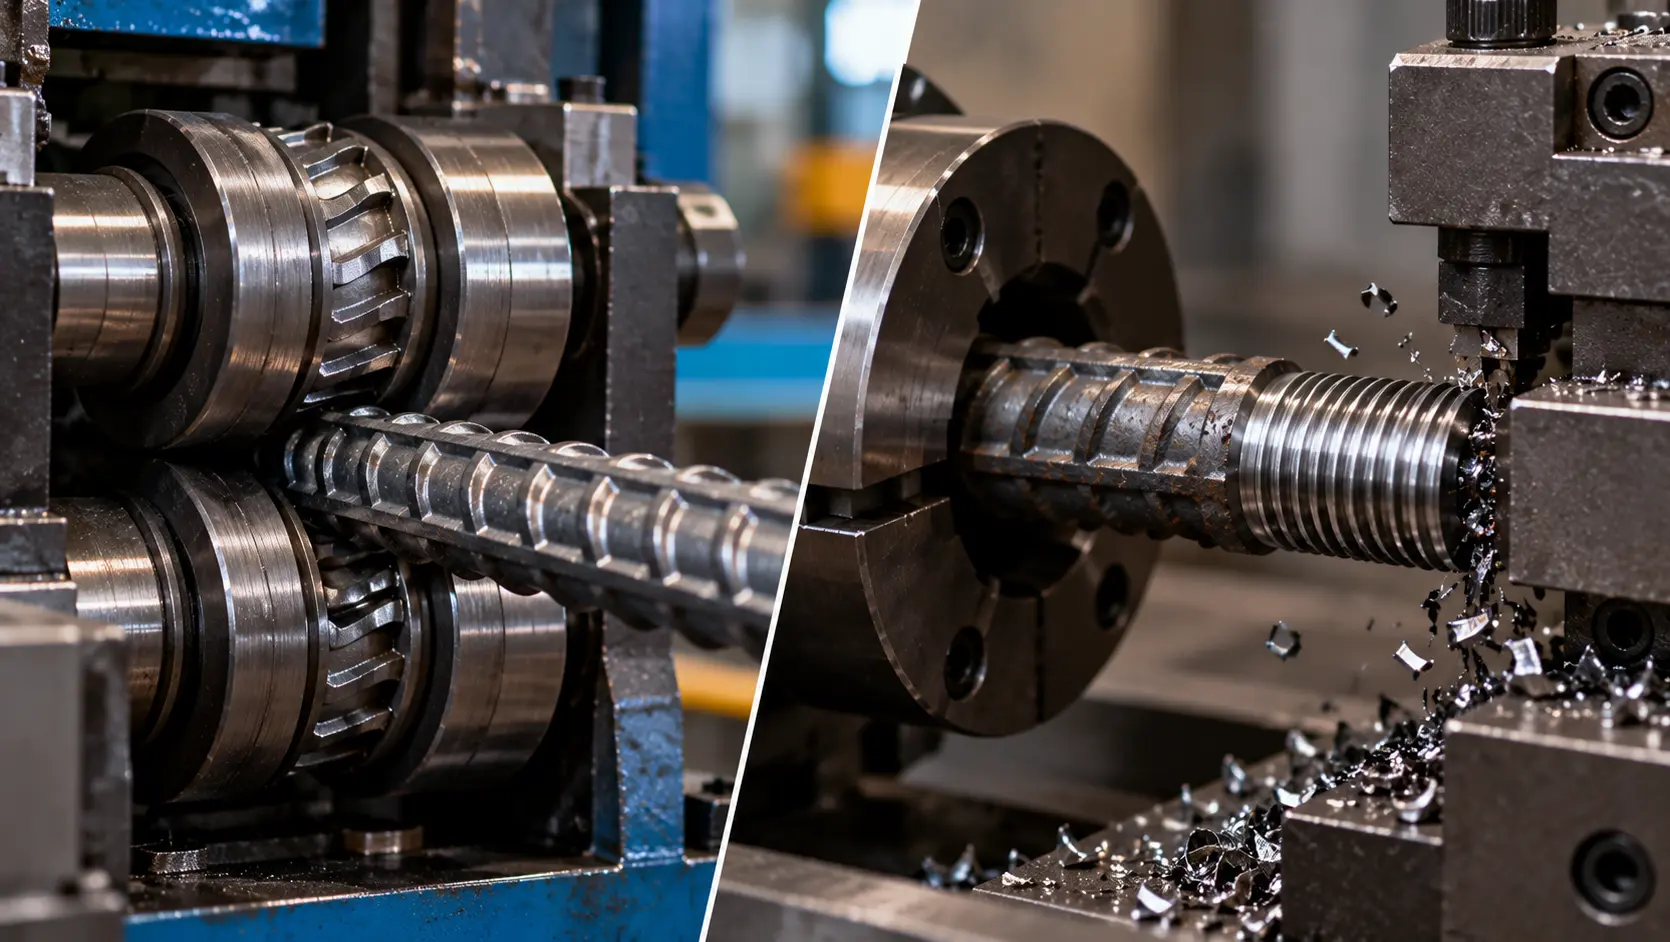
دو روش رایج برای ایجاد رزوه، رولینگ رزوه (Thread Rolling) و رزوهزنی برشی (Thread Cutting) هستند. در رولینگ، رزوه با تغییر شکل پلاستیک ماده و به کمک ابزارهای مخصوص شکل میگیرد؛ در روش برشی، بخشی از ماده با ابزار برش برداشته میشود تا شکل رزوه ایجاد شود.
رولینگ میلگرد چیست؟
رولینگ میلگرد یا رزوهزنی غلتکی، فرآیندی است که در آن ابزارهای ویژه با اعمال فشار، سطح ماده را تغییر شکل میدهند و هندسه رزوه را ایجاد میکنند. در این روش، برخلاف برادهبرداری، تشکیل رزوه عمدتاً با جابهجایی و تغییر شکل ماده انجام میشود.
در سیستمهای اتصال مکانیکی میلگرد، آمادهسازی انتهای میلگرد و انتخاب تجهیزات رولینگ باید با نوع میلگرد، قطر، مشخصات رزوه و طراحی اتصال سازگار باشد. جزئیات فرآیند ممکن است بر اساس فناوری دستگاه و روش تولید متفاوت باشند.
ویژگیهای اصلی رولینگ
- ایجاد رزوه از طریق تغییر شکل پلاستیک ماده
- نیاز به دستگاه و ابزار رولینگ متناسب با ابعاد و مشخصات رزوه
- اهمیت کنترل فشار، تنظیمات دستگاه و وضعیت ابزار
- امکان تولید تعداد زیادی قطعه با هندسه مشابه، در صورت تنظیم و کنترل صحیح فرآیند
- نیاز به بررسی ابعاد نهایی رزوه و انطباق آن با قطعه مقابل
رولینگ در بسیاری از کاربردها میتواند برای تولید رزوههای تکرارشونده مناسب باشد؛ با این حال، کیفیت نهایی به جنس و وضعیت متالورژیکی میلگرد، آمادهسازی اولیه، طراحی ابزار و شرایط اجرا وابسته است.
رزوهزنی برشی میلگرد چیست؟
رزوهزنی برشی فرآیندی است که در آن ابزار برش، ماده را از سطح قطعه برمیدارد تا شیارها و برجستگیهای رزوه شکل بگیرند. این فرآیند ممکن است با تجهیزات تراشکاری یا دستگاههای تخصصی رزوهزنی انجام شود.
ابزار باید با هندسه مورد نظر رزوه و جنس قطعه سازگار باشد. انتخاب ابزار، سرعت و شرایط برش و همچنین نحوه مهار قطعه میتوانند بر کیفیت سطح و دقت ابعادی تأثیر بگذارند.
ویژگیهای اصلی رزوهزنی برشی
- تشکیل رزوه از طریق برداشت کنترلشده ماده
- امکان تنظیم هندسه رزوه با ابزار و تنظیمات مناسب
- تولید براده و نیاز به مدیریت آن در فرآیند ساخت
- اهمیت کنترل سایش ابزار و شرایط برش
- ضرورت بررسی ابعاد، کیفیت سطح و سلامت ناحیه رزوهشده
رزوهزنی برشی ممکن است برای برخی قطعات، تیراژهای محدود یا شرایطی که نیاز به ماشینکاری مشخص وجود دارد، انتخاب مناسبی باشد. مناسببودن آن برای میلگردهای اتصالات مکانیکی باید بر اساس طراحی اتصال و الزامات فنی بررسی شود.
تفاوت رولینگ و رزوهزنی برشی در یک نگاه
| معیار مقایسه | رولینگ رزوه | رزوهزنی برشی |
|---|---|---|
| روش شکلگیری رزوه | تغییر شکل پلاستیک ماده | برداشت ماده با ابزار برش |
| تولید براده | در حالت معمول با برادهبرداری ایجاد نمیشود | براده در فرآیند تولید میشود |
| تجهیزات | دستگاه و ابزار رولینگ متناسب با رزوه | دستگاه و ابزار برش مناسب |
| کنترل ابعاد | وابسته به تنظیمات، ابزار و خواص ماده | وابسته به تنظیمات ماشینکاری، ابزار و وضعیت قطعه |
| کیفیت سطح | تابع شرایط رولینگ، ابزار و جنس ماده | تابع شرایط برش، ابزار و جنس ماده |
| رفتار ماده در ناحیه رزوه | ماده تغییر شکل میدهد و الگوی جریان آن تغییر میکند | بخشی از ماده برداشته میشود |
| تولید تکراری | با تنظیم صحیح و تیراژ متناسب قابل بررسی است | با تجهیزات و کنترل مناسب قابل دستیابی است |
| ملاحظات کیفیت | ابعاد، تغییر شکل و عیوب سطحی احتمالی | سایش ابزار، عیوب سطحی و دقت ماشینکاری |
| انتخاب نهایی | بر اساس طراحی اتصال و قابلیت فرآیند | بر اساس طراحی اتصال و قابلیت فرآیند |
۱. تفاوت در شیوه تولید رزوه
مهمترین تفاوت این دو روش، نحوه ایجاد هندسه رزوه است. در رولینگ، ابزارها با اعمال نیرو ماده را به شکل مورد نظر تغییر میدهند و رفتار آن در اطراف رزوه با فرآیند برشی متفاوت است. تغییر شکل موضعی، کیفیت سطح و وضعیت ماده باید در طراحی و کنترل فرآیند لحاظ شوند.
در رزوهزنی برشی، ابزار با برداشتن ماده شیارها و برجستگیهای رزوه را ایجاد میکند. مقدار ماده باقیمانده در ریشه رزوه و کیفیت سطح نهایی به هندسه ابزار و شرایط ماشینکاری وابسته است.
۲. تفاوت در تجهیزات و آمادهسازی قطعه
انتخاب فرآیند تنها به نوع دستگاه محدود نمیشود؛ آمادهسازی میلگرد و سازگاری آن با روش تولید نیز اهمیت دارد.
تجهیزات مورد نیاز برای رولینگ
دستگاه رولینگ باید توانایی شکلدهی رزوه با مشخصات مورد نظر را داشته باشد. نوع ابزار، ظرفیت دستگاه، روش مهار میلگرد و تنظیمات فرآیند مؤثرند. پیش از تولید، سازگاری قطر و خواص میلگرد با تجهیزات و وضعیت سطح و آمادهسازی انتهای قطعه باید بررسی شود.
تجهیزات مورد نیاز برای رزوهزنی برشی
در روش برشی، دستگاه باید امکان مهار مناسب قطعه و اجرای رزوه با هندسه تعیینشده را فراهم کند. ابزار برش، تنظیمات ماشینکاری، وضعیت لبههای قطعه و شرایط تخلیه براده در کیفیت تولید مؤثرند.
برای هر دو روش، انتخاب دستگاه باید بر اساس ظرفیت تولید، دامنه ابعادی، الزامات کیفیت و قابلیت کنترل فرآیند انجام شود. مقایسه اقتصادی باید هزینه ابزار مصرفی، نگهداری، زمان آمادهسازی و بازرسی را نیز در بر بگیرد.
۳. کنترل ابعاد و دقت رزوه
رزوهای که از نظر ظاهری مناسب به نظر میرسد، ممکن است از نظر گام، قطر مؤثر یا انطباق با قطعه مقابل با مشخصات طراحی سازگار نباشد. در رولینگ، نتیجه به تنظیم دستگاه، وضعیت ابزار، خواص ماده و یکنواختی قطعات ورودی وابسته است؛ در روش برشی نیز تنظیمات ماشینکاری، سایش ابزار و نحوه مهار قطعه بر دقت نهایی اثر دارند.
- قطرها و گام رزوه
- طول رزوه مؤثر
- شکل و کیفیت سطح رزوه
- انطباق رزوه با قطعه مقابل یا گیج مناسب
- نبود ترک یا عیوب غیرمجاز
- قابلیت مونتاژ مطابق دستورالعمل سازنده
- نتایج آزمونهای مورد نیاز برای اتصال نهایی
نوع ابزار اندازهگیری، روش نمونهبرداری و تناوب بازرسی باید با توجه به مشخصات فنی و سطح ریسک اتصال تعیین شوند.
۴. تأثیر فرآیند بر خواص و سلامت ماده
از آنجا که رولینگ و برش، ماده را به دو روش متفاوت تحت تأثیر قرار میدهند، وضعیت ناحیه رزوهشده نیز میتواند متفاوت باشد. در رولینگ، تغییر شکل پلاستیک ممکن است موجب تغییر وضعیت کارسختی و تنشهای پسماند شود و اثر نهایی به جنس ماده، میزان تغییر شکل، هندسه ابزار و شرایط فرآیند بستگی دارد.
در رزوهزنی برشی، برداشت ماده سطح جدیدی ایجاد میکند و هندسه ریشه رزوه را تحت تأثیر قرار میدهد. کیفیت سطح، علائم ابزار و هر عیب ناشی از ماشینکاری باید مطابق الزامات پروژه کنترل شوند.
از این تفاوتها نمیتوان بهتنهایی نتیجه گرفت که یک روش در همه شرایط اتصال قویتری ایجاد میکند. عملکرد اتصال به مشخصات میلگرد، ابعاد رزوه، طراحی کوپلر، روش اجرا و کیفیت کنترلشده کل مجموعه وابسته است.
۵. تفاوت در تیراژ و بهرهوری تولید
رولینگ، در صورت تناسب دستگاه و ابزار با قطعه و تنظیم صحیح فرآیند، میتواند برای تولید تکراری مناسب باشد. رزوهزنی برشی نیز برای تولید قطعات با مشخصات تعریفشده قابل استفاده است، اما زمان ماشینکاری، مراحل تولید، تعویض ابزار و مدیریت براده بر ظرفیت خروجی اثر میگذارند.
برای مقایسه اقتصادی، تنها سرعت اسمی دستگاه یا هزینه اولیه تجهیزات را ملاک قرار ندهید. هزینه کل هر قطعه قابل قبول شامل مواد، آمادهسازی، زمان ماشینکاری یا شکلدهی، ابزار، نیروی انسانی، بازرسی، ضایعات و دوبارهکاری است.
۶. الزامات کیفی در رزوهزنی میلگرد
در سیستمهای اتصال مکانیکی میلگرد، کیفیت رزوه بخشی از کیفیت کل اتصال است. برنامه کنترل کیفیت باید بر اساس معیارهای مشخص و قابل اندازهگیری انجام شود.
- کنترل مواد اولیه: بررسی مشخصات میلگرد ورودی، قطر، گرید و مدارک محموله.
- کنترل فرآیند: پایش تنظیمات دستگاه، وضعیت ابزار، روش آمادهسازی و شرایط تولید.
- کنترل ابعادی: اندازهگیری ابعاد مهم رزوه و انطباق با نقشه یا مشخصات فنی.
- کنترل ظاهری: بررسی ترک، لبپریدگی، آسیب سطحی یا تغییر شکل نامطلوب.
- کنترل مونتاژ: اطمینان از انطباق رزوه با قطعه مقابل طبق روش تعیینشده.
- آزمون عملکرد اتصال: اجرای آزمونهای مکانیکی موردنیاز روی مجموعه اتصال، در صورت الزام.
آزمون، معیار پذیرش و تعداد نمونهها باید از اسناد فنی پروژه، استاندارد مربوط و دستورالعمل تأییدشده سیستم اتصال استخراج شوند. کنترل ظاهری ساده جایگزین آزمونهای لازم برای تأیید عملکرد اتصال نیست.
چه زمانی رولینگ و چه زمانی رزوهزنی برشی را بررسی کنیم؟
مواردی که بررسی رولینگ میتواند مناسب باشد
- نیاز به تولید تکراری رزوه با هندسه مشخص
- وجود تجهیزات و ابزار سازگار با قطر و جنس میلگرد
- امکان کنترل پایدار تنظیمات فرآیند
- تناسب تیراژ سفارش با هزینه آمادهسازی و تجهیزات
- تأیید سازگاری فرآیند با الزامات فنی اتصال
مواردی که بررسی روش برشی میتواند مناسب باشد
- وجود تجهیزات ماشینکاری سازگار با هندسه قطعه
- نیاز به اجرای رزوه تعریفشده از طریق برادهبرداری
- تناسب حجم تولید و زمان ماشینکاری با برنامه پروژه
- امکان دستیابی به دقت ابعادی و کیفیت سطح موردنیاز
- تأیید سازگاری روش با طراحی اتصال و مشخصات ماده
چکلیست انتخاب فرآیند مناسب رزوهزنی میلگرد
- نوع اتصال را مشخص کنید: رزوه برای کوپلر مکانیکی میلگرد است یا کاربرد دیگری؟
- قطر، گام، طول مؤثر و سایر ابعاد رزوه را تعیین کنید.
- قطر، گرید، وضعیت سطح و خواص میلگرد را با فرآیند تطبیق دهید.
- استانداردها، معیارهای پذیرش و آزمونهای پروژه را مشخص کنید.
- ظرفیت دستگاه، ابزار، روش مهار و توان کنترل فرآیند را بررسی کنید.
- تیراژ، هزینه آمادهسازی، زمان تولید و هزینه هر قطعه قابل قبول را مقایسه کنید.
- روش اندازهگیری، نمونهبرداری و تأیید عملکرد اتصال را از قبل تعیین کنید.
- در کاربردهای حساس، تأیید فرآیند و نتایج آزمون را با الزامات طراحی تطبیق دهید.
ارتباط روش رزوهزنی با کیفیت کوپلر میلگرد
کوپلر میلگرد برای اتصال مکانیکی دو میلگرد طراحی میشود و عملکرد آن به سازگاری اجزای اتصال و اجرای صحیح فرآیند وابسته است. در سیستمهایی که رزوهزنی بخشی از آمادهسازی میلگرد است، کیفیت رزوه باید با مشخصات کوپلر و دستورالعمل نصب هماهنگ باشد.
مشخصات مواد، طراحی اتصال، طول درگیری رزوه، روش نصب، کنترل ابعادی و نتایج آزمون نیز اهمیت دارند. برای خرید کوپلر یا برنامهریزی تأمین، نوع سیستم اتصال، قطر و گرید میلگرد، مشخصات رزوه و الزامات پروژه باید بهصورت یک مجموعه بررسی شوند.
جمعبندی
رولینگ با تغییر شکل پلاستیک ماده کار میکند، در حالی که در روش برشی ماده با ابزار ماشینکاری برداشته میشود. این تفاوت بر تجهیزات، کنترل فرآیند، رفتار ماده و هزینه تولید اثر میگذارد؛ اما انتخاب مناسب به مشخصات میلگرد، هندسه رزوه، طراحی اتصال، تیراژ، توان تجهیزات، معیارهای کیفیت و الزامات پروژه وابسته است.
اگر رزوه برای اتصال مکانیکی میلگرد استفاده میشود، معیار نهایی باید انطباق فرآیند و اتصال با مشخصات فنی و آزمونهای موردنیاز پروژه باشد. مقایسه عملی دو روش روی نمونههای نماینده و بررسی نتایج کنترل کیفیت، مبنای قابل اتکاتری برای تصمیمگیری فراهم میکند.
سوالات متداول
آیا رولینگ میلگرد همیشه بهتر از رزوهزنی برشی است؟
خیر. نتیجه به جنس میلگرد، طراحی رزوه، تجهیزات، کنترل فرآیند و الزامات اتصال وابسته است و انتخاب باید با شواهد فنی و معیارهای پذیرش پروژه انجام شود.
تفاوت اصلی رولینگ و رزوهزنی برشی چیست؟
در رولینگ، رزوه عمدتاً با تغییر شکل پلاستیک ماده ایجاد میشود؛ اما در روش برشی، ابزار بخشی از ماده را برمیدارد تا هندسه رزوه شکل بگیرد.
کدام روش برای تولید انبوه مناسبتر است؟
این موضوع به ظرفیت دستگاه، زمان آمادهسازی، هزینه ابزار، تیراژ، نرخ قطعات مردود و الزامات کیفی بستگی دارد. هزینه کل هر قطعه قابل قبول و ظرفیت واقعی تولید باید مقایسه شوند.
آیا روش رزوهزنی بر استحکام اتصال کوپلر اثر دارد؟
فرآیند میتواند بر هندسه، کیفیت سطح و وضعیت ماده اثر بگذارد، اما استحکام مجموعه به عوامل متعدد دیگری نیز وابسته است و باید بر اساس مشخصات سیستم و آزمونهای لازم ارزیابی شود.
چگونه کیفیت رزوه میلگرد را کنترل کنیم؟
ابعاد و گام، طول درگیری، کیفیت سطح، انطباق با قطعه مقابل و آزمونهای موردنیاز پروژه باید بررسی شوند. روش و معیار پذیرش از مشخصات فنی و استاندارد مربوط استخراج میشوند.
آیا میتوان روش رزوهزنی یک سیستم کوپلر را تغییر داد؟
تغییر فرآیند باید از نظر سازگاری با طراحی اتصال، مشخصات رزوه و الزامات کیفی ارزیابی و در کاربردهای سازهای بهطور فنی تأیید شود.